在现代工业生产中,物料的高效、清洁、自动化输送是提升生产效率、保障产品质量和改善工作环境的关键环节。真空吸料机作为一种先进的物料输送设备,凭借其独特的真空负压输送原理,已广泛应用于塑料、化工、食品、医药、锂电等众多行业,成为现代工业真空设备体系中的重要组成部分。
一、简介:真空吸料机的工作原理与系统构成
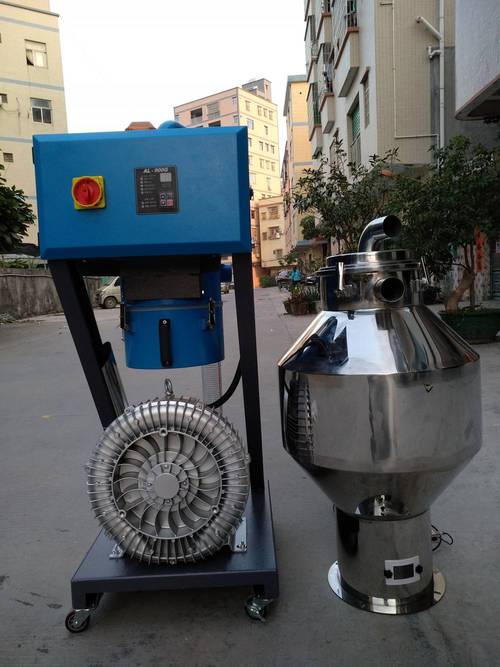
真空吸料机,又称真空加料机或真空输送设备,是一种利用真空泵产生负压,通过管道将粉状、颗粒状、片状等散装物料从一处自动输送到另一处的气力输送设备。其基本工作原理是:真空泵(或罗茨风机、旋涡气泵等)在密闭管道内形成负压,外界空气连同物料被吸入吸料嘴,经输送管道进入真空料斗。在料斗内,物料因重力与过滤器作用而与空气分离,空气经过滤器净化后由真空泵排出,物料则积存在料斗下部。当料斗内物料达到设定量或经过设定时间后,真空泵停止工作(或切换阀门),料斗下部的放料阀打开,物料靠重力落入受料设备(如注塑机、挤出机、混合机、反应釜等),完成一个输送循环。整个系统通常由真空泵、真空料斗、过滤器、输送管道、吸料嘴、控制单元(如PLC、时间继电器、料位计等)以及阀门等部件组成,能够实现全自动、连续或间歇式的物料输送。
二、应用优势:为何真空吸料机成为现代工业首选
真空吸料机之所以在工业领域备受青睐,源于其显著的应用优势。全密闭输送可以有效杜绝粉尘飞扬,避免物料暴露于外界环境,不仅保护了操作人员的健康,还防止了物料吸湿、氧化和污染,特别适用于对洁净度要求较高的食品、医药和锂电行业。输送过程自动化程度高,可配合生产设备实现联动控制,减少人工加料的劳动强度与误差,提高生产效率。第三,设备结构紧凑、占用空间小,管道布局灵活,能够轻松绕过障碍物,将物料输送到难以到达的位置。第四,真空吸料机适用于多种物料形态,包括粉末、颗粒、破碎料、混合物等,且输送过程柔和,不易破坏物料的原有形状和性质。其能耗相对较低,维护简便,过滤器等易损件更换方便,总体运行成本经济。
三、典型应用场景:覆盖多行业的物料输送需求
真空吸料机的应用领域十分广泛,几乎涵盖了所有需要处理散装物料的工业场景。在塑料加工行业,它常用于将原料从储料仓、烘料机或混料机自动输送到注塑机、挤出机、吹塑机等设备的料斗中,实现无人化加料。在化工行业,真空吸料机用于输送各类粉体、颗粒状化学品,如颜料、树脂、洗涤剂等,可有效防止粉尘爆炸和交叉污染。在食品行业,它被用于输送面粉、糖粉、淀粉、可可粉、奶粉、食盐、味精等,符合食品卫生标准,确保食品安全。在医药行业,真空吸料机可输送原料药、辅料、中药粉等,满足GMP规范要求。在锂电新能源行业,它用于正负极材料的输送,如磷酸铁锂、石墨、钴酸锂等,要求无金属污染、密封性好,真空吸料机恰恰能满足这些严苛条件。在建材、饲料、陶瓷、涂料等行业,真空吸料机也同样发挥着重要作用。
四、选型与使用要点:确保真空吸料机发挥最佳性能
为了确保真空吸料机在实际应用中达到理想效果,用户在选型和使用时需注意以下几点。首先是物料特性,包括物料名称、堆积密度、粒径分布、流动性、含水量、温度、腐蚀性、是否易产生静电等,这些因素直接影响真空泵的选型、管道直径、过滤器材质和形式的选择。其次是输送距离与高度,水平距离、垂直高度和弯头数量决定了所需的真空度和系统压力损失,若距离过长或提升高度过大,可能需要采用更大功率的真空泵或分级输送方式。第三是输送能力要求,即每小时需要输送的物料量,该参数决定了料斗容积、真空泵抽气速率和控制逻辑。第四是受料设备的接口形式与安装空间,料斗需与下游设备良好对接,避免漏料或干涉。在使用过程中,应定期清理过滤器,检查管道密封性,防止漏气导致吸力下降;同时应根据物料特性调整放料时间和吸料时间,避免料斗内物料积存过多或过少。对于易吸湿或易产生静电的物料,还应考虑氮气保护或防静电措施。
五、发展趋势:智能化与绿色化引领未来
随着工业4.0和智能制造理念的深入,真空吸料机正向着智能化、集成化、绿色化方向演进。现代真空吸料机越来越多地配备触摸屏人机界面、PLC控制器和多种传感器,能够实时监控输送状态、自动调节参数、报警提示故障,并可与上游和下游设备进行数据交互,实现整线自动化。集中供料系统可将多台真空吸料机联网,由中央控制台统一调度,为多台生产设备按需分配物料,大幅提升管理效率。节能型真空泵、高效过滤材料、低噪音设计以及易于回收的材质选择,也使得真空吸料机在环保和可持续发展方面不断进步。随着新材料和新工艺的涌现,真空吸料机将在更广泛的工业领域中扮演不可替代的角色。
真空吸料机作为现代工业真空设备的重要一员,以其高效、密闭、自动、灵活的特点,为各行业物料输送提供了可靠解决方案。正确选型与合理使用,不仅能优化生产流程、降低人工成本,还能显著改善车间环境和产品质量,助力企业实现智能化、绿色化生产。